






Деревообробка
12.10.2026


 0
 0
 Сенсорні панелі оператора Weintek

Сенсорні панелі оператора Weintek
 Вимірювачі-індикатори
 Регулятори (ПІД, ON/OFF)
 Модулі вводу/виводу

Модулі вводу/виводу
 Бар'єр іскрозахисту

Бар'єр іскрозахисту
 Реєстратори архіватори

Реєстратори архіватори
 Вимірювачі та перетворювачі параметрів електричної мережі

Вимірювачі та перетворювачі параметрів електричної мережі
 Лічильники, таймери, тахометри

Лічильники, таймери, тахометри
 Сигналізатори і регулятори рівня рідини

Сигналізатори і регулятори рівня рідини
 Програмовані логічні контролери

Програмовані логічні контролери
 Ручні задатчики сигналів

Ручні задатчики сигналів
 Прилади технологічної сигналізації

Прилади технологічної сигналізації
 Блоки живлення

Блоки живлення
PLC контролери Codesys
PLC контролери Codesys
 Нормуючі перетворювачі

Нормуючі перетворювачі
Блоки гальванічної розв'язки та розгалуження
Блоки гальванічної розв'язки та розгалуження
 Інтерфейсні перетворювачі та підсилювачі

Інтерфейсні перетворювачі та підсилювачі
 Аналітичні прилади

Аналітичні прилади
 Блоки комутації

Блоки комутації
Блоки контролю і захисту
Блоки контролю і захисту
 GSM маршрутизатори (модеми)

GSM маршрутизатори (модеми)
Деревообробка
12.10.2026
Автор
Володимир Капустяк, ТОВ «Мікрол інжиніринг»
E-mail: asutp@microl.ua
У статті представлено практичний досвід ТОВ «Таркетт Вінісін» (м. Калуш), де послідовно реалізовано системи моніторингу мікроклімату, електроспоживання та ефективності роботи виробничого обладнання. На основі зібраних даних здійснюється контроль простоїв, продуктивності та якості продукції, розраховуються OEE, AGrade, питоме енергоспоживання та виробничі втрати. Рішення побудовані на базі обладнання ТОВ «Мікрол», HMI/IIoT-пристроїв Weintek та програмного середовища CODESYS. Роботи з проєктування, програмування, інтеграції обладнання, монтажу та пусконалагодження систем виконані ТОВ «Мікрол інжиніринг».
Сучасне промислове підприємство потребує не лише автоматичного керування технологічним обладнанням. Для підвищення ефективності необхідно розуміти, як воно фактично працює, скільки енергії споживає, де виникають простої, які втрати вони створюють, скільки продукції виготовлено та якою є її якість. Саме тому одним із ключових напрямів розвитку промислової автоматизації стають системи енергомоніторингу, збору та аналізу виробничих даних і Smart Manufacturing (рис. 1). Практичним прикладом такого підходу є комплекс проєктів, реалізованих на підприємстві ТОВ «Таркетт Вінісін» із використанням обладнання та програмних рішень:
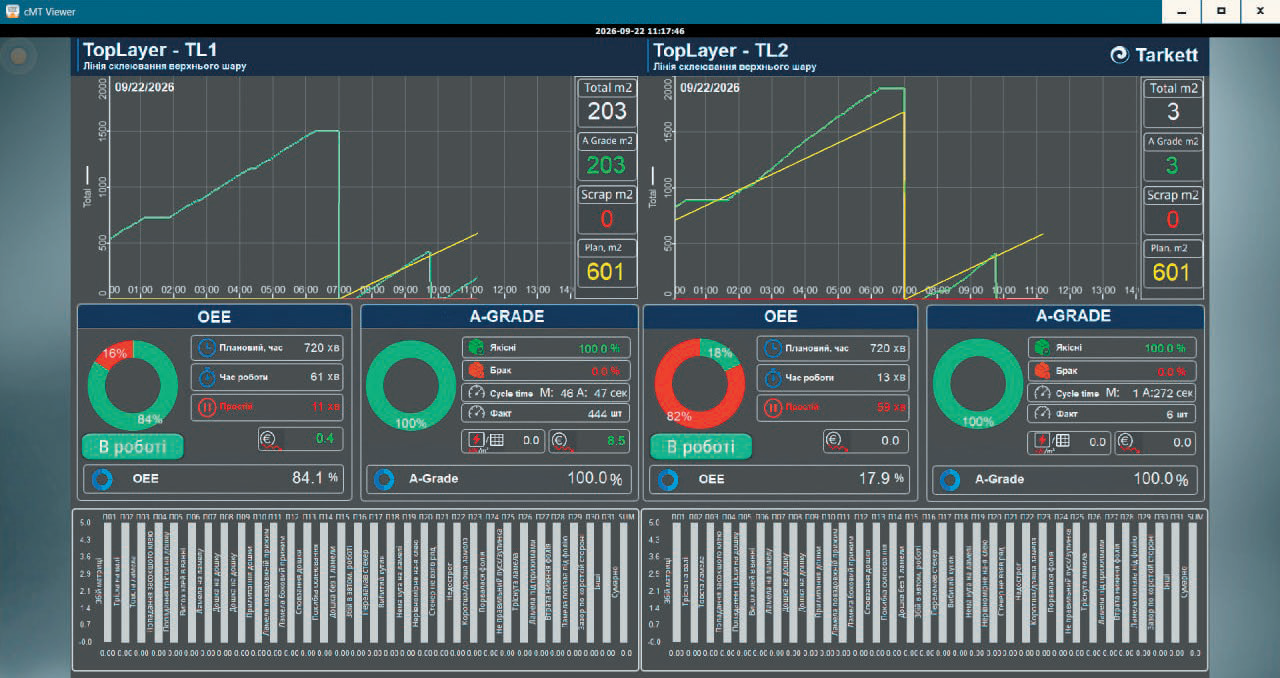
Рис. 1. Дашбоард (від англ. dashboard — панель приладів) ефективності роботи обладнання системи та Smart Manufacturing
ТОВ «Мікрол» випускає широкий спектр засобів промислової автоматизації: регулятори та контролери для керування технологічними процесами, прилади для вимірювання електричних параметрів, температури та вологості, модулі вводу/виводу, комунікаційне обладнання та інші засоби збору, обробки й передачі технологічних даних.
Обладнання Weintek забезпечує операторський і програмний рівень систем автоматизації: візуалізацію технологічних процесів, збір, обробку та архівування даних, віддалений доступ і IIoT-функції. Панелі з підтримкою CODESYS додатково дозволяють реалізовувати PLC-логіку та розрахункові алгоритми безпосередньо на HMI-пристрої.
Торгове представництво та постачання обладнання Weintek в Україні забезпечує ТОВ «Мікрол ТД», м. Івано-Франківськ.
ТОВ «Таркетт Вінісін» — промислове підприємство у місті Калуш Івано-Франківської області, що входить до французької міжнародної групи Tarkett. Основним напрямом діяльності підприємства є виробництво покриттів для підлоги для побутового та комерційного застосування.
Підприємство обрало шлях поступової автоматизації та цифровізації — від простих локальних систем до комплексного моніторингу й виробничої аналітики. Замість одночасної повної модернізації послідовно впроваджуються окремі системи, кожна з яких вирішує конкретне завдання та створює основу для наступного етапу. Це дозволяє розподіляти інвестиції в часі та максимально використовувати вже створену інфраструктуру.
Реалізовано три основні проєкти:
Першим проєктом стала система безперервного моніторингу температури та відносної вологості у виробничих і складських приміщеннях.
Організовано 9 точок контролю температури та відносної вологості (рис. 2). Система в режимі реального часу збирає й архівує дані та автоматично реагує на вихід параметрів за встановлені межі.
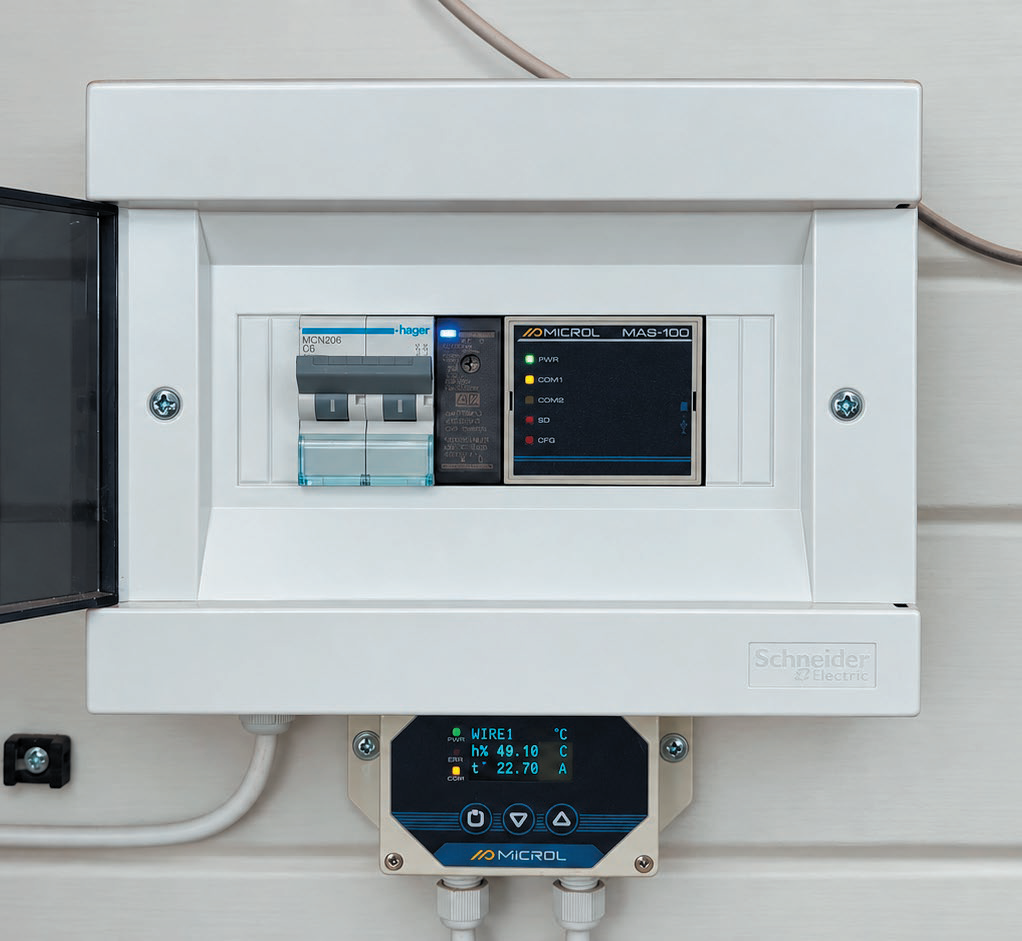
Рис. 2. Точка контролю вологості та температури
Для реалізації використано:
Окрім відображення поточних значень, виконується програмна обробка даних, зокрема розрахунок рівноважної вологості та середньозважених параметрів (рис. 3).
Для деревообробного виробництва це особливо важливо, оскільки деревина є гігроскопічним матеріалом. Середньозважена температура краще характеризує умови, у яких матеріал перебував протягом тривалого часу, ніж окреме миттєве вимірювання. Разом із відносною вологістю вона дозволяє оцінювати умови, що впливають на вологість деревини, її усихання, набухання та геометричну стабільність.
На cMT3102X з CODESYS виконується обробка виміряних значень, виконання розрахунків, контролю допустимих меж та формування аварійних станів. Таким чином, панель одночасно виконує функції HMI та програмованого контролера (рис. 3).
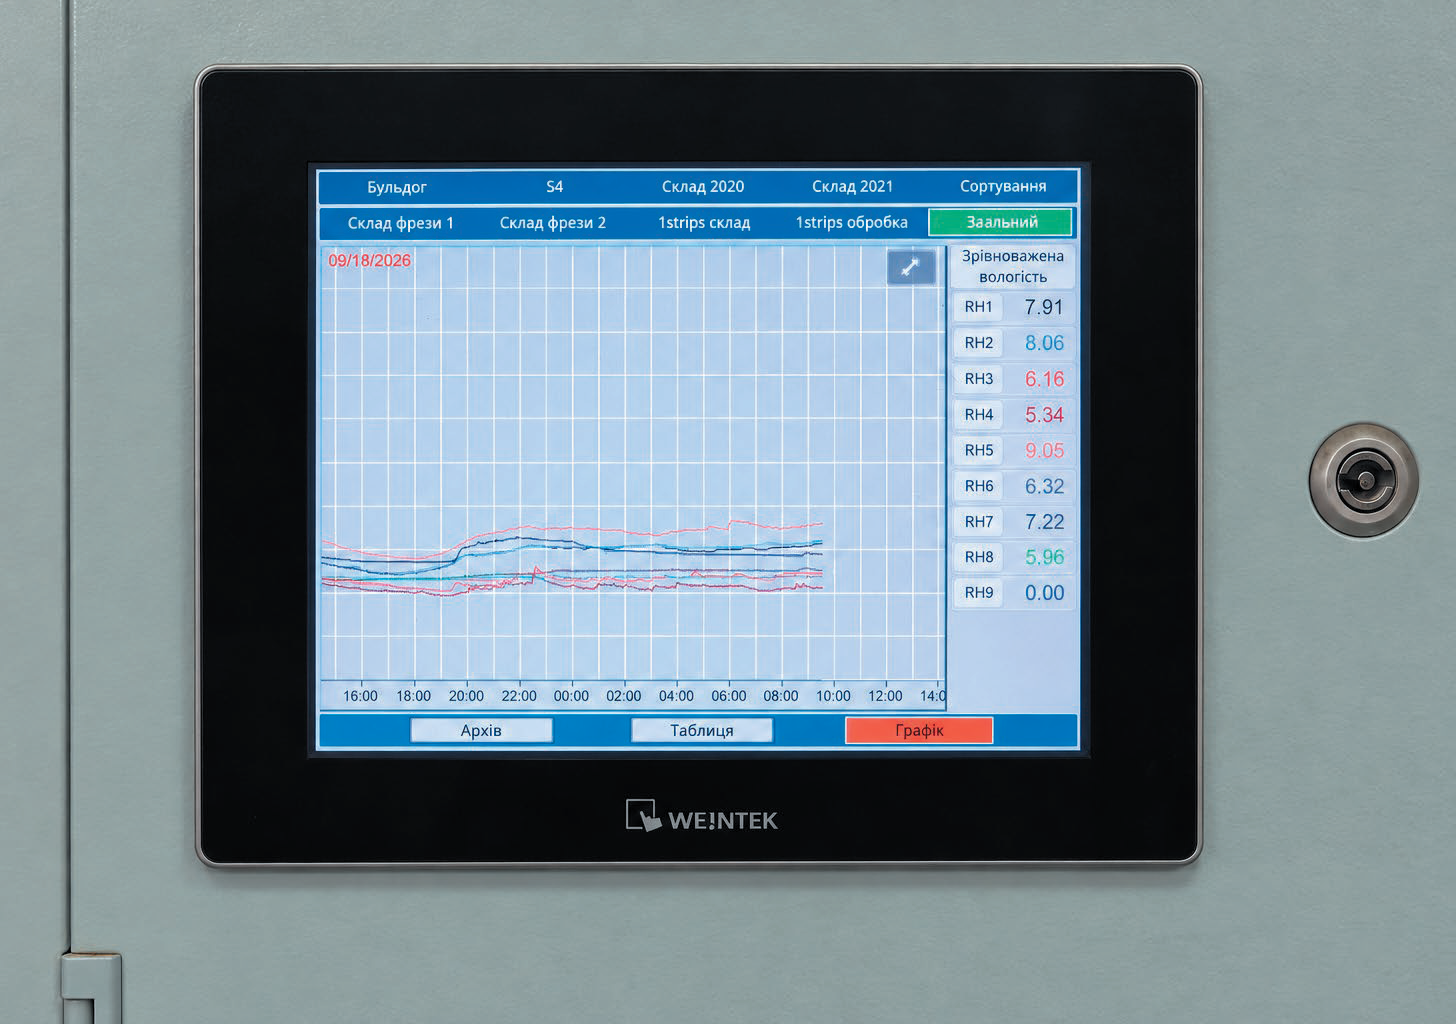
Рис. 3. Графіки вологості та температури на cMT3102X
При виході температури або вологості за встановлені межі система формує аварійне повідомлення. Відповідальні працівники можуть отримувати push-повідомлення та повідомлення електронною поштою. Передбачено також віддалений перегляд параметрів.
У результаті підприємство отримало безперервну автоматизовану систему контролю мікроклімату з архівуванням, розрахунковими функціями та повідомленням про відхилення.
Наступним етапом стала система індивідуального моніторингу електроспоживання та параметрів електричної мережі виробничого обладнання.
До системи підключено 25 об'єктів моніторингу.
Для реалізації використано:
ІПМ-103 вимірюють напругу, струм, частоту, активну, реактивну та повну потужність, а також коефіцієнт потужності (рис. 4).
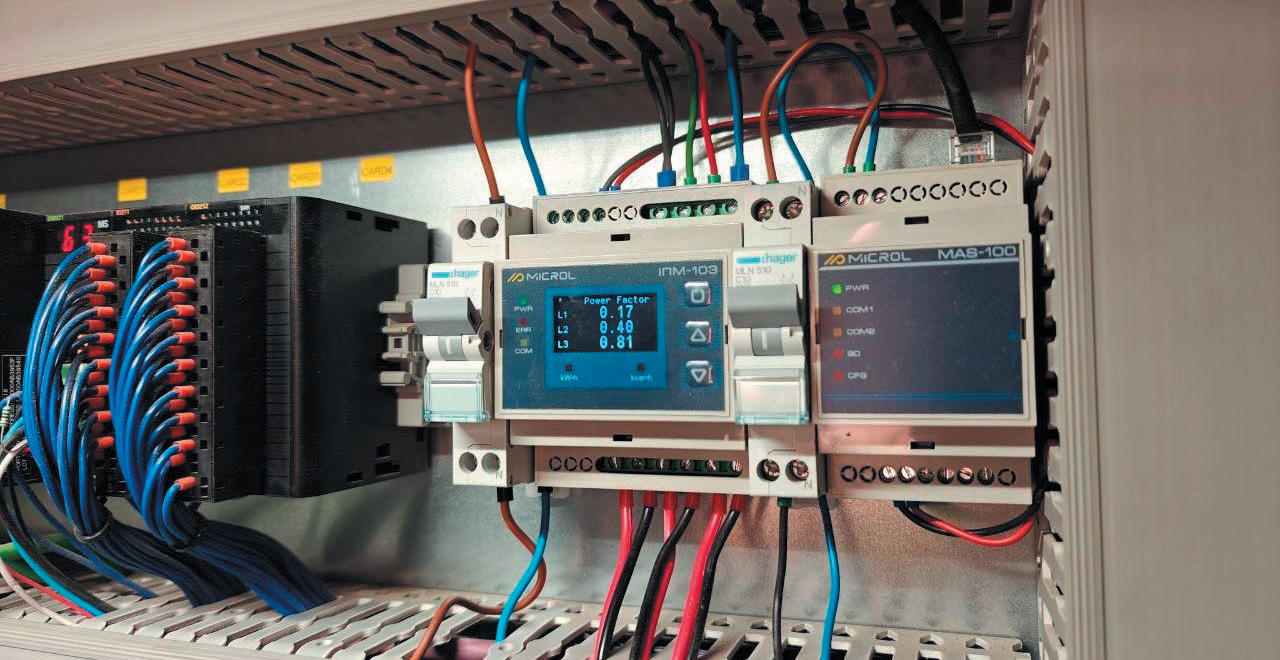
Рис. 4. Точка вимірювання параметрів електричної енергії
Дані через RS-485/Modbus RTU, MAS-100 та локальну мережу передаються на cMT-FHDX820.
Для кожного підключеного споживача можна аналізувати:
Особливе значення має контроль електроспоживання під час простоїв. Обладнання може не випускати продукцію, але продовжувати споживати електроенергію. Індивідуальний моніторинг дозволяє виявляти таке непродуктивне споживання (рис. 5).
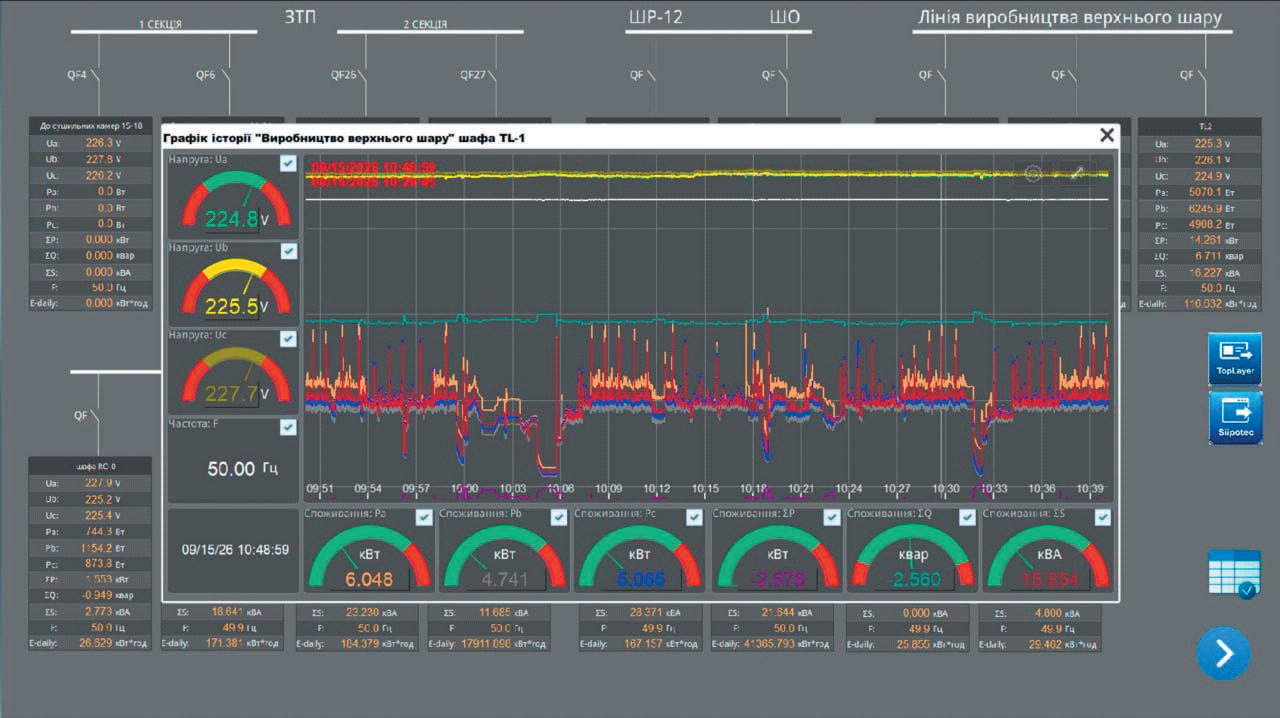
Рис. 5. Візуалізація споживання електроенергії у Weintek cMT Viewer
Weintek cMT-FHDX820 (рис. 6) використовується як центральний HMI/IIoT-пристрій системи. Він забезпечує збір, архівування та візуалізацію даних, перегляд поточних і історичних значень, побудову мнемосхем і дашбордів.
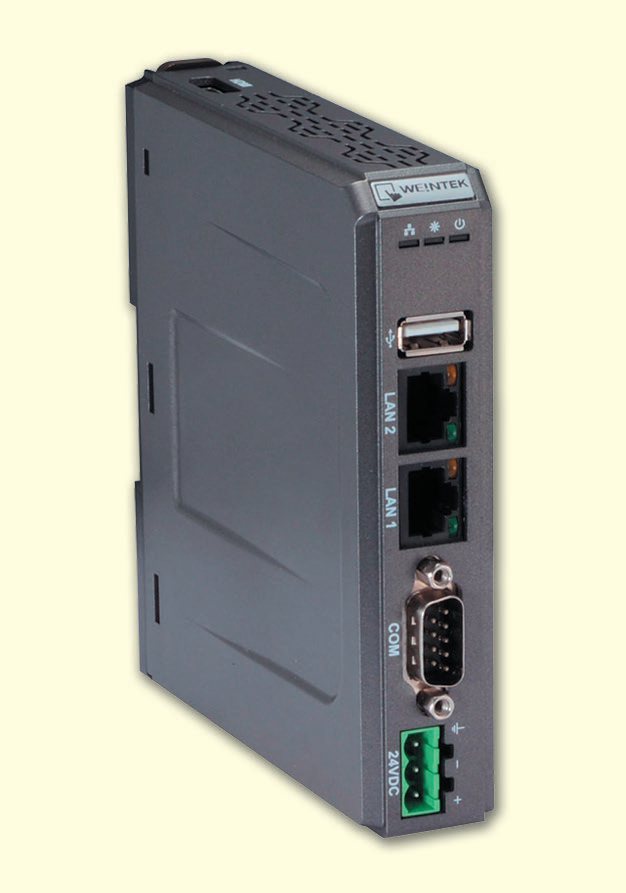
Рис. 6. Weintek cMT-FHDX820
HMI-проєкт створюється у Weintek EasyBuilder Pro, а для віддаленого доступу використовується cMT Viewer.
EasyBuilder Pro — безплатне програмне середовище Weintek, призначене для створення HMI-проєктів, мнемосхем, трендів, аварійних повідомлень, архівів та засобів взаємодії з оператором. Створення й розширення HMI-проєктів не потребує придбання окремої ліцензії на середовище розробки.
Таким чином, на базі cMT-FHDX820 реалізовано локальний диспетчерський рівень, який дозволяє аналізувати режими роботи обладнання та виявляти непродуктивне споживання електроенергії.
Найбільш комплексним етапом автоматизації стало створення системи моніторингу фактичної роботи виробничих верстатів. Основним завданням було отримати достовірну інформацію про те, скільки часу обладнання реально працює, скільки простоює, з яких причин виникають зупинки, яку кількість продукції виготовлено, якою є її якість та наскільки ефективно використовується обладнання протягом зміни.
Важливою умовою було те, що нова система не повинна втручатися у штатне керування верстатами. Тому її реалізовано як паралельний контур збору та обробки виробничої інформації, який отримує необхідні сигнали від обладнання, але не змінює його базові алгоритми роботи.
Для збору первинної інформації використовуються CNT-1, ІПМ-1Н, THM-1 та RIO-mini DI8 (рис. 7) виробництва ТОВ «Мікрол»:
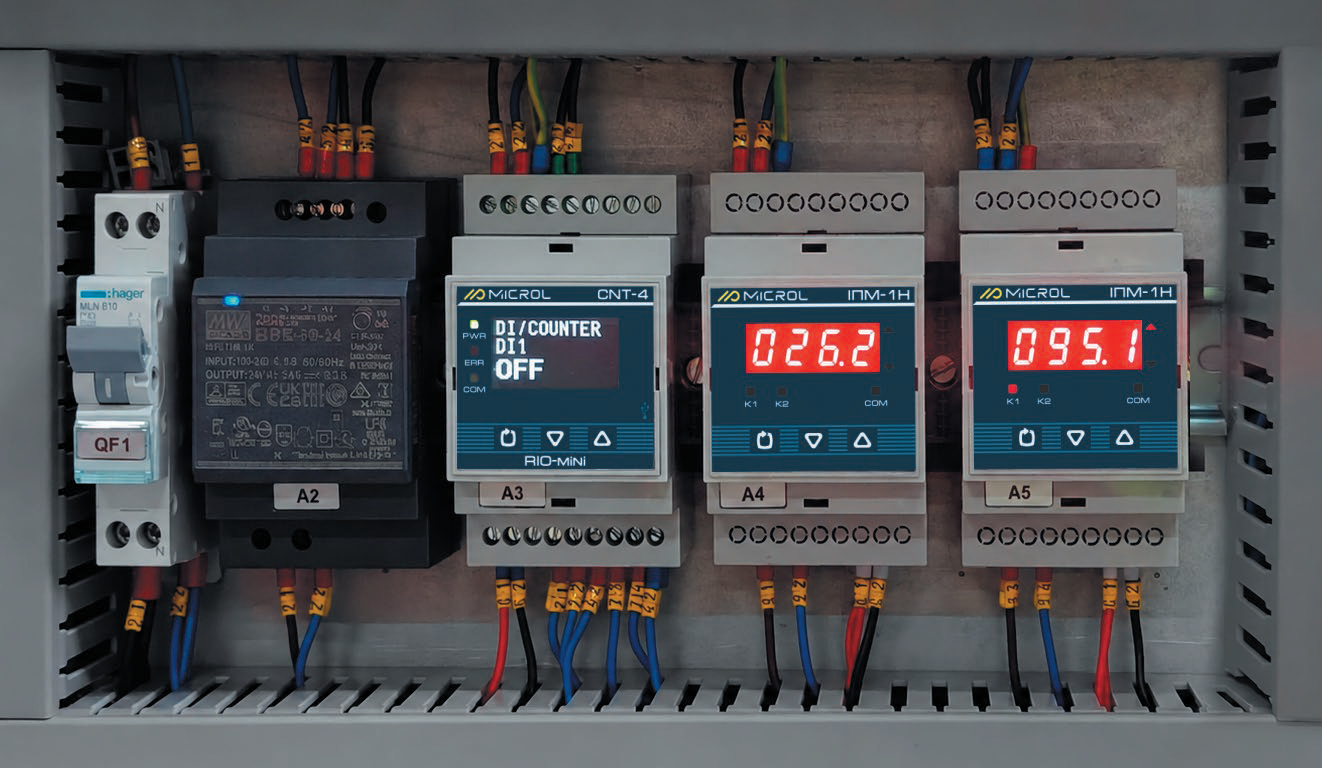
Рис. 7. Контур збору та обробки виробничої інформації
Уся отримана інформація передається на HMI Weintek cMT3162X із CODESYS Runtime. У цьому проєкті cMT3162X використовується не лише як операторська панель, а і як платформа виконання програмної логіки та розрахункових алгоритмів.
У CODESYS реалізовано визначення часу роботи та простою, накопичення статистики за зміну, класифікацію причин простоїв, підрахунок продукції, облік якісної та дефектної продукції, розрахунок продуктивності, OEE, AGrade, питомого енергоспоживання, напрацювання, моторесурсу та економічних показників.
Таким чином, прилади Мікрол формують рівень отримання первинних виробничих даних, а cMT3162X із CODESYS забезпечує їх обробку, розрахунок показників та операторську візуалізацію (рис. 8).
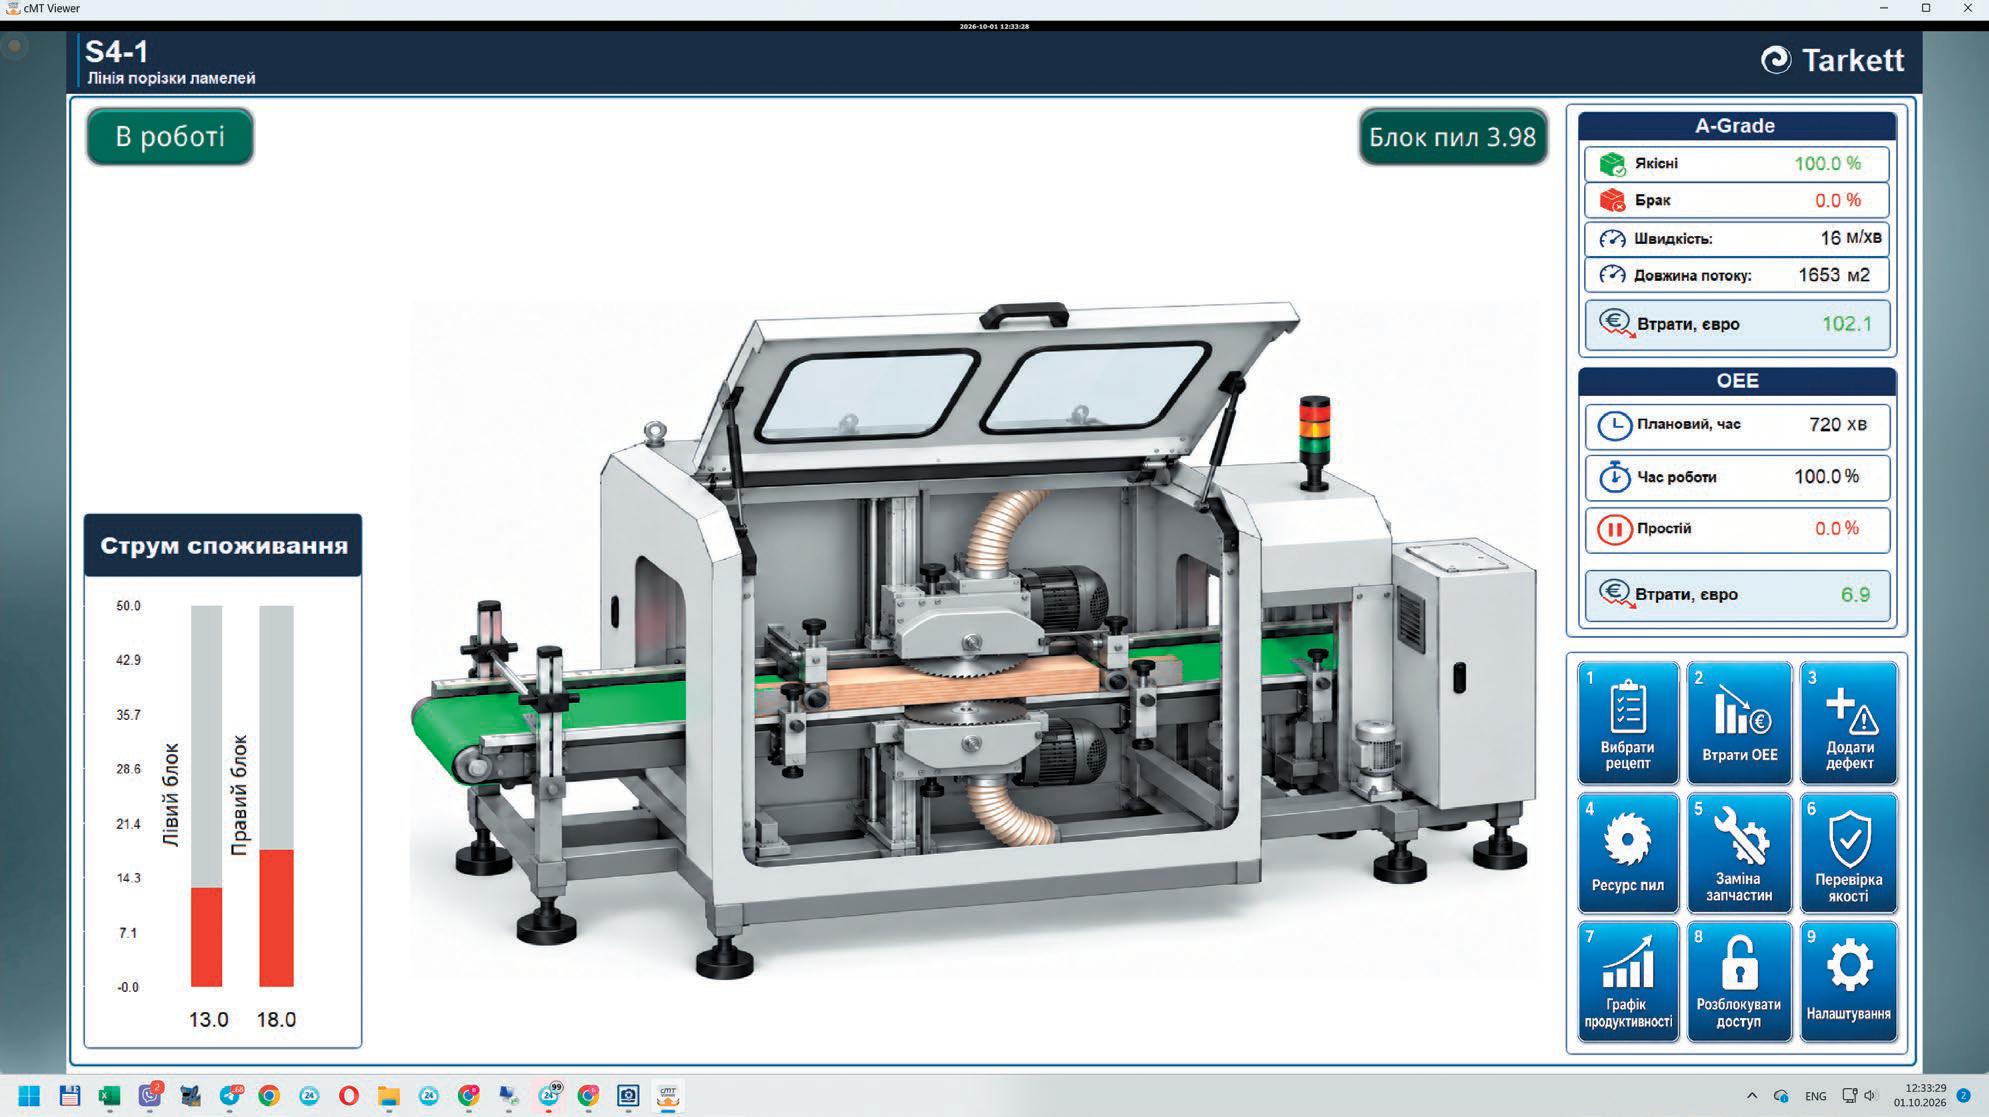
Рис. 8. Екран оператора станка
На підприємстві використовується 12-годинний режим роботи зміни. Після її початку система автоматично накопичує статистику та визначає періоди продуктивної роботи і простою.
Для кожної зміни розраховуються тривалість продуктивної роботи та простою, фактична продуктивність, кількість виготовленої продукції, кількість якісної та дефектної продукції, а також електроспоживання. Показники оновлюються протягом зміни, тому оператор і керівництво бачать не лише підсумковий результат, а й поточний стан виробництва.
При кожній зупинці система автоматично фіксує початок і тривалість простою, а оператор може вибрати його причину. Передбачено до 15 категорій втрат часу, серед яких переналагодження, очікування матеріалу, технологічні зупинки, технічне обслуговування, ремонт, відсутність оператора, очікування суміжних операцій та інші організаційні або технологічні причини.
У результаті формується не лише загальний час простоїв, а й структура виробничих втрат, що дозволяє визначати основні причини непродуктивного часу.
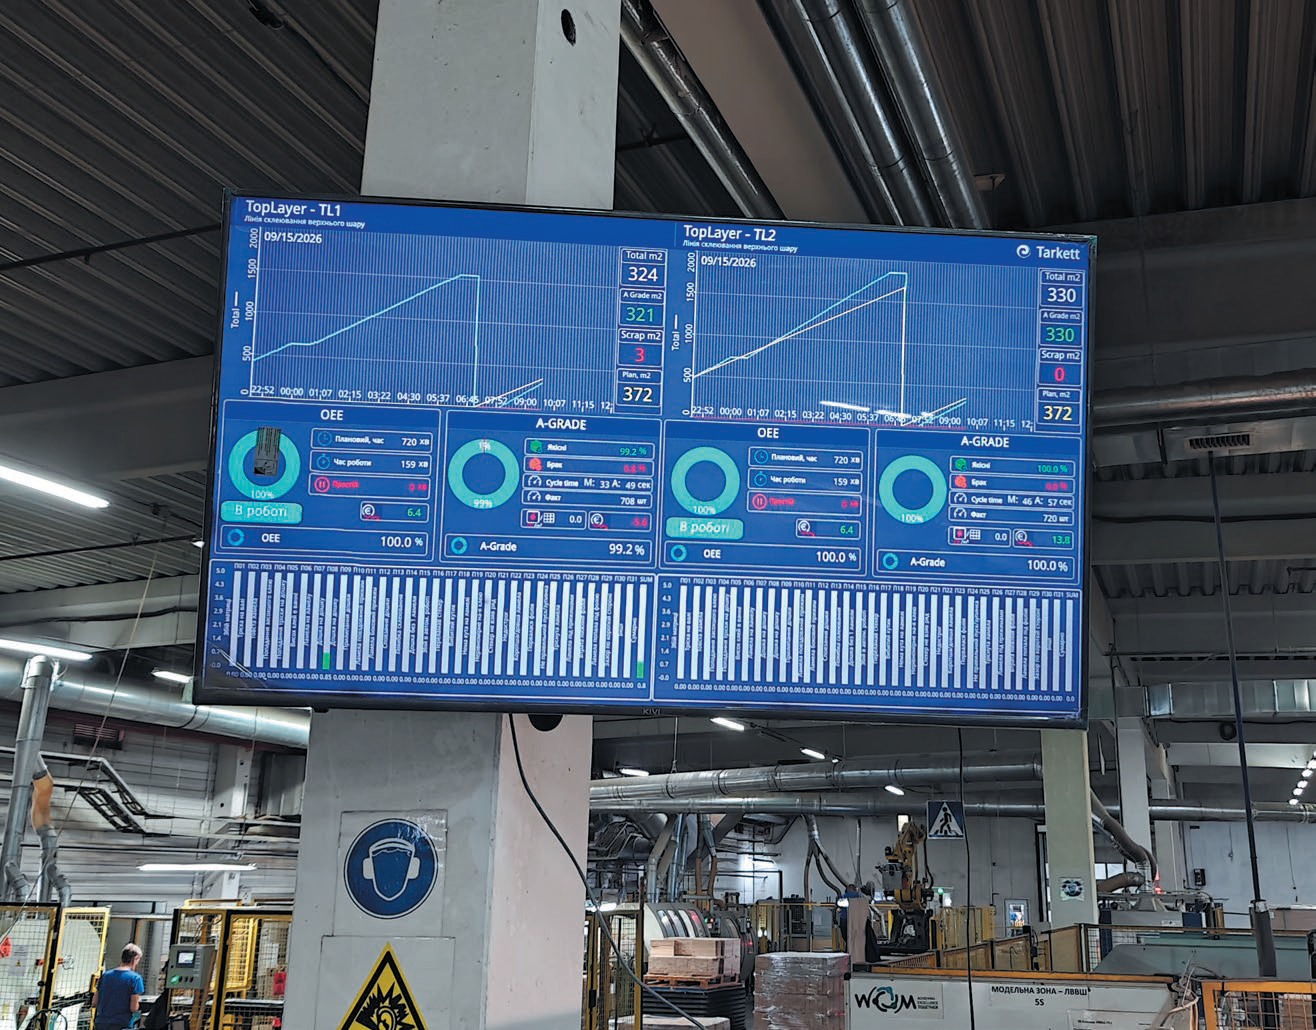
Для оперативного контролю ключові показники поточної зміни додатково виводяться на великий телевізор (рис. 9), встановлений безпосередньо у цеху. Персонал у реальному часі бачить продуктивність, виконання плану, кількість виготовленої продукції, продуктивний час, простої, OEE та показники якості. Це дозволяє реагувати на відхилення безпосередньо під час зміни.
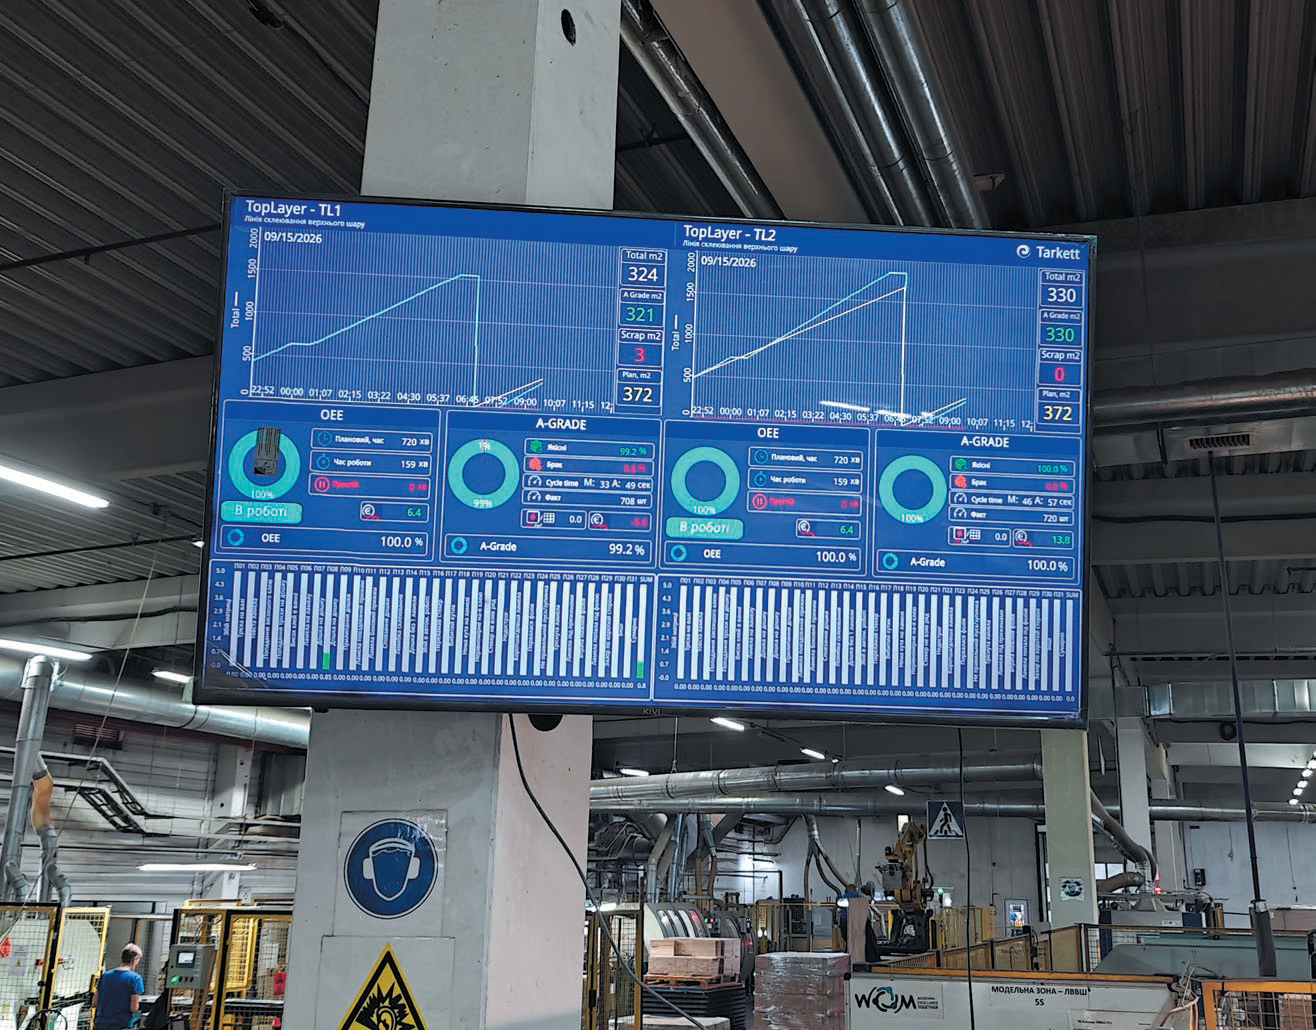
Рис. 9. Встановлений в цеху екран з показниками роботи зміни в реальному часі
Паралельно система веде облік кількості та якості продукції. Окремо реєструються загальна кількість продукції, якісна та дефектна продукція, типи дефектів, відсоток якісної продукції та рівень браку (рис. 10). Для додаткової оцінки виходу якісної продукції використовується показник AGrade.
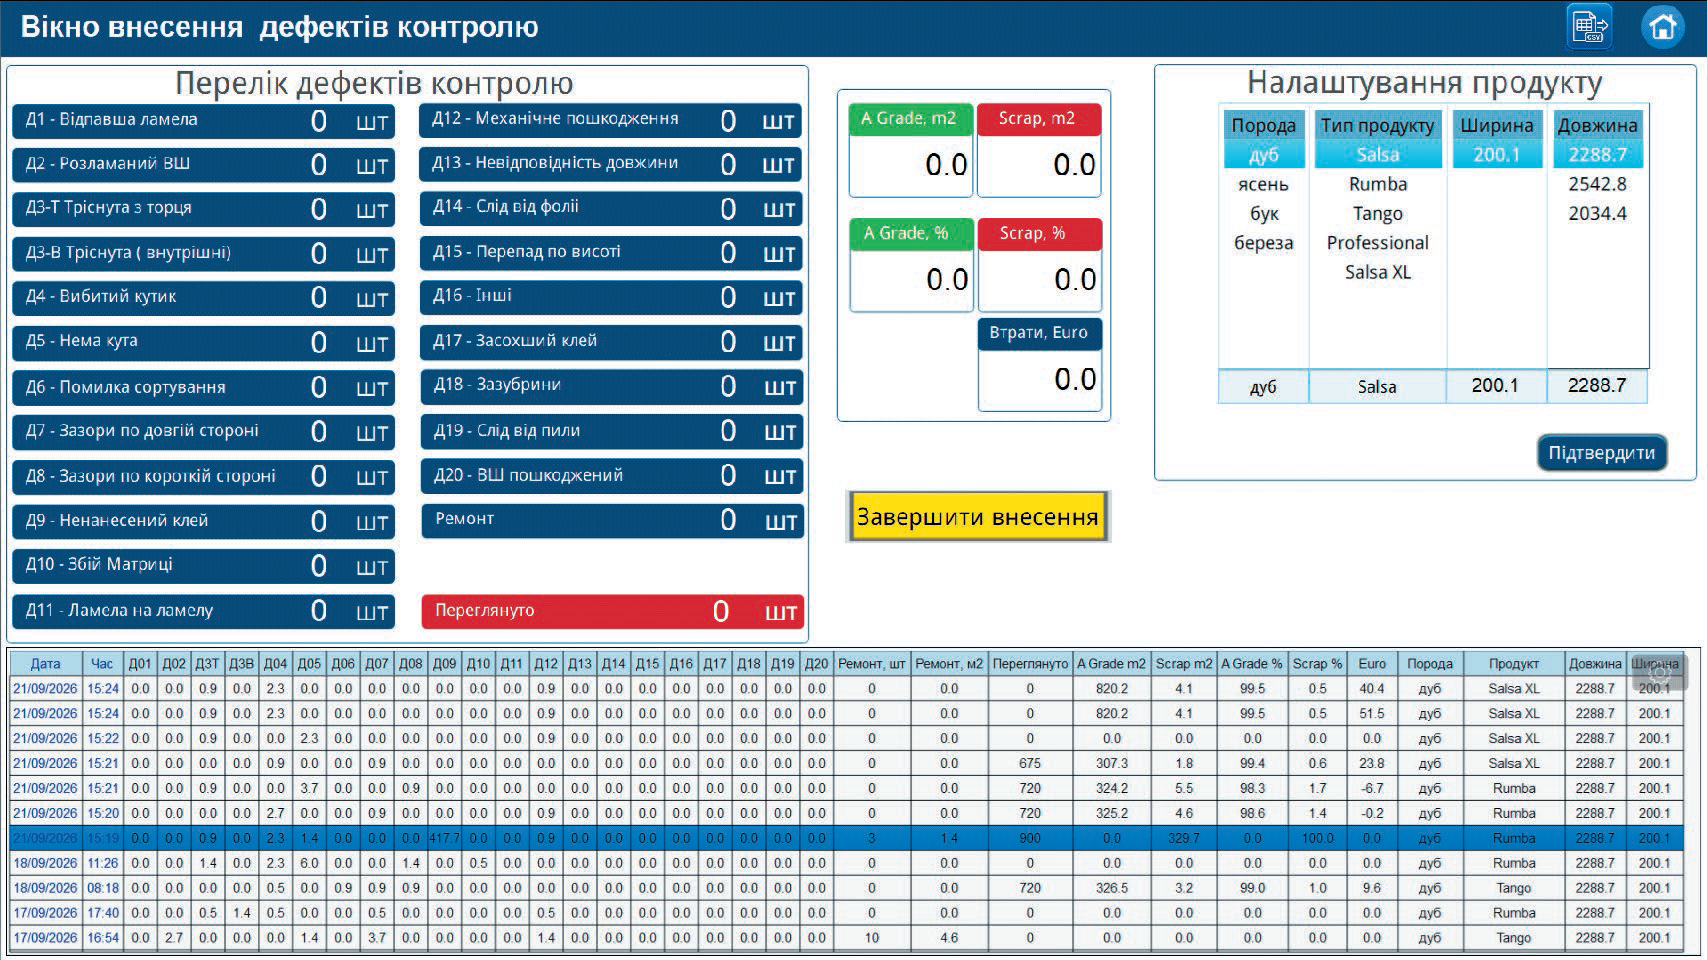
Рис. 10. Екран введення видів дефектів контролю
На основі накопичених даних система автоматично розраховує OEE (Overall Equipment Effectiveness) (рис. 11), який враховує три основні складники:
доступність × продуктивність × якість
Таким чином, ефективність обладнання оцінюється комплексно. Висока швидкість роботи сама по собі не забезпечує високого результату, якщо обладнання часто простоює або виробляє значну кількість дефектної продукції.
OEE розраховується протягом зміни, що дозволяє оперативно оцінювати фактичну ефективність використання обладнання.
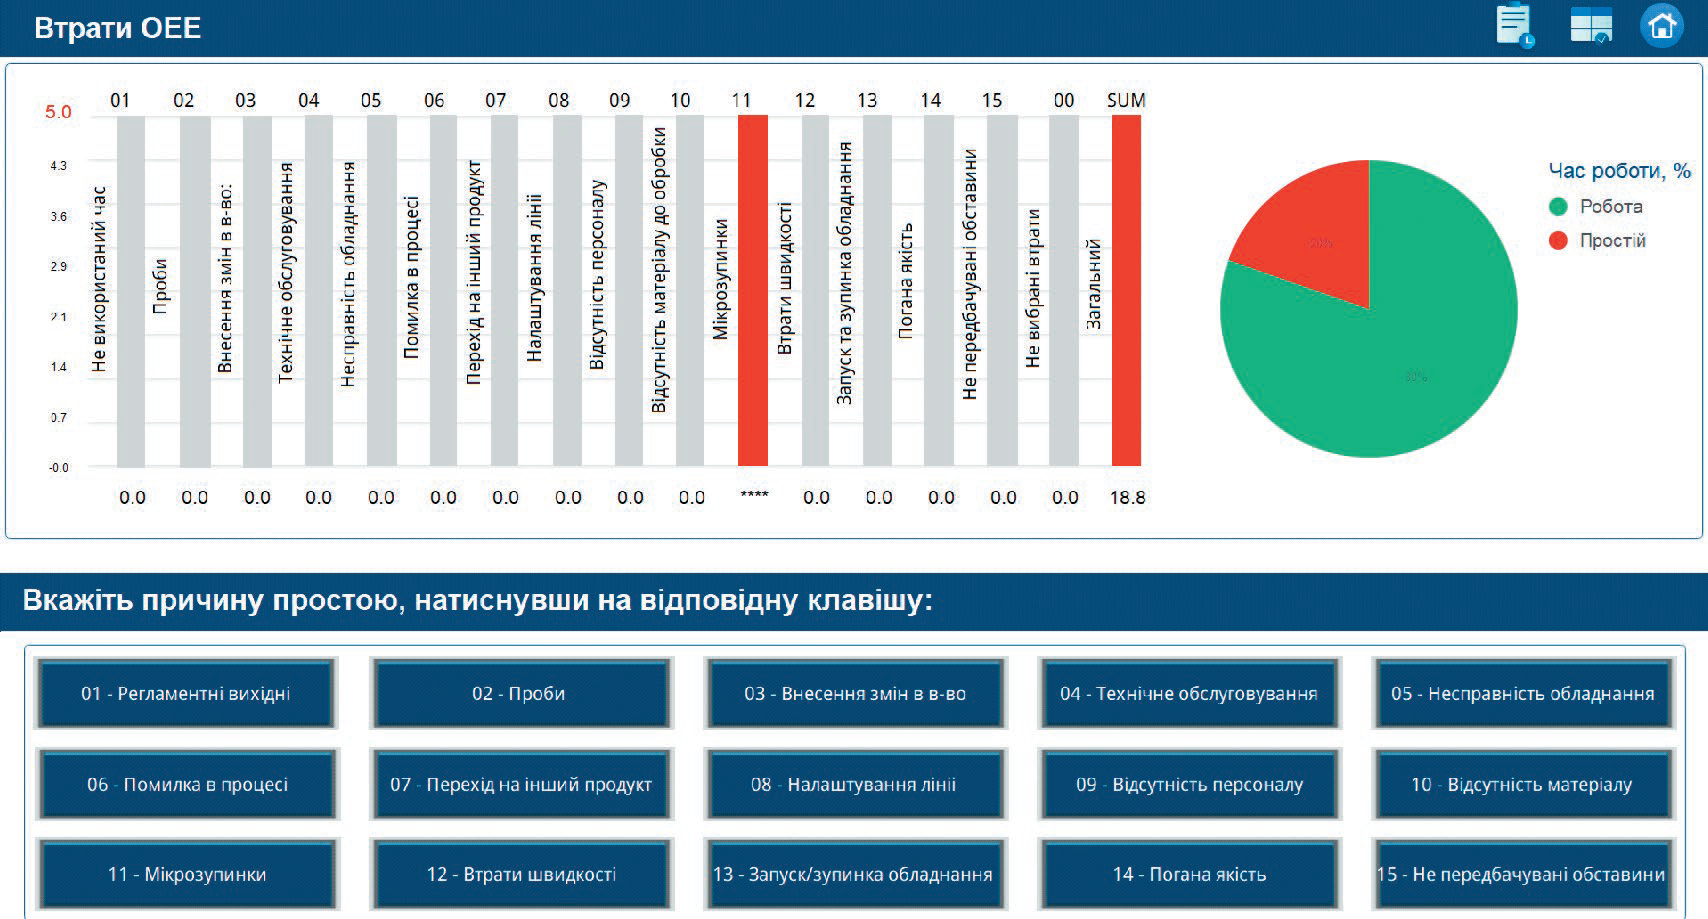
Рис. 11. Екран розрахунку OEE (загальна ефективність обладнання)
Виробничі показники також можуть переводитися у фінансовий еквівалент, наприклад: простій → зниження продуктивності → недовипуск продукції → фінансова втрата.
При перевищенні планових показників система аналогічно може показувати позитивний економічний результат.
Поєднання інформації про електроспоживання та фактичний випуск якісної продукції дозволяє розраховувати кВт·год/одиницю якісної продукції. Такий показник характеризує не просто загальне споживання електроенергії, а реальну енергоефективність виробничого процесу.
Додатково система забезпечує облік напрацювання та моторесурсу обладнання, ідентифікацію оператора, архівування основних показників, експорт даних у Microsoft Excel та віддалений перегляд інформації (рис. 12).
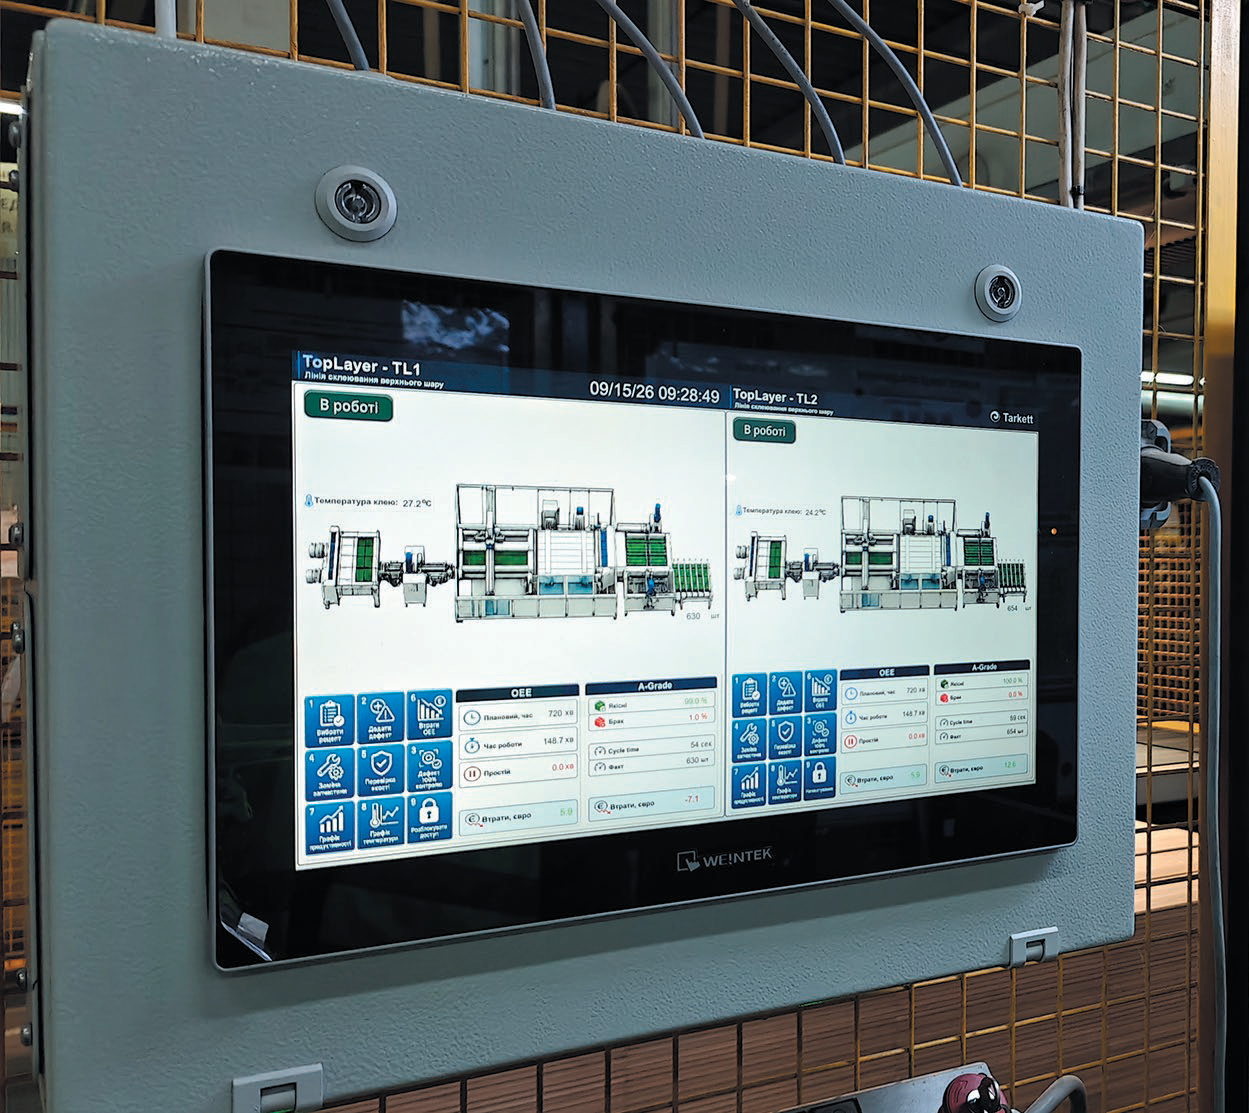
Рис. 12. Візуалізація техпроцесу на Weintek cMT3162X
У результаті підприємство отримало єдину систему моніторингу, яка поєднує дані про роботу обладнання, простої, продуктивність, якість, енергоспоживання та економічний результат.
Наступним етапом розвитку системи планується централізація виробничих даних у Microsoft SQL Server та використання Microsoft Power BI для їх подальшого аналізу і візуалізації.
До єдиної бази можуть надходити дані про мікроклімат, енергоспоживання, роботу обладнання, простої та їх причини, продуктивність, випуск і якість продукції, OEE, AGrade, моторесурс та роботу операторів.
Microsoft SQL Server виконуватиме функцію централізованого сховища виробничої інформації, а Power BI — інструмента для побудови аналітичних моделей, звітів та інтерактивних дашбордів.
Для створення звітів і дашбордів можна використовувати безплатний Power BI Desktop, що дозволяє розпочати впровадження виробничої аналітики з мінімальними початковими витратами на програмне забезпечення.
Значна частина вже реалізованих функцій — контроль роботи обладнання, облік продукції, аналіз простоїв і якості, розрахунок OEE, контроль енергоспоживання та інших виробничих показників — належить до завдань, які також вирішуються MES-системами. Водночас впровадження повноцінної MES може потребувати значних інвестицій у програмне забезпечення, інтеграцію, серверну інфраструктуру та подальший супровід.
Обраний поетапний підхід на базі Мікрол, Weintek та CODESYS дозволяє реалізовувати необхідні підприємству функції поступово, використовуючи вже створену інфраструктуру та розширюючи систему відповідно до виробничих потреб. При цьому накопичені дані та наявні канали їх отримання можуть у майбутньому використовуватися для інтеграції з MES або іншими корпоративними інформаційними системами.
Такий підхід дозволяє отримувати практичний результат на кожному етапі цифровізації, контролювати обсяг інвестицій і поступово формувати єдине інформаційне середовище виробництва.
Більш детальну інформацію щодо продукції, про яку йшла мова у статті, ви можете дізнатися у ТОВ «Мікрол»:
+38 (0342) 502-701
+38 (067) 359-70-90
+38 (095) 092-07-28
sale@microl.ua, microl_zbut@microl.ua, zbutmicrol@gmail.com
www.microl.ua
та у представництві компанії Weintek Labs., Inc. в Україні:
+38 (067) 359-70-90
+38 (095) 092-07-28
sale@weintek.in.ua
www.weintek.in.ua
Відділ технічної підтримки:
+38 (0342) 502-702
+38 (067) 704-00-29
+38 (095) 302-37-57
support@microl.ua, supmicrol@gmail.com