






Архів
11.11.2026


 0
 0
 Сенсорні панелі оператора Weintek

Сенсорні панелі оператора Weintek
 Вимірювачі-індикатори
 Регулятори (ПІД, ON/OFF)
 Модулі вводу/виводу

Модулі вводу/виводу
 Бар'єр іскрозахисту

Бар'єр іскрозахисту
 Реєстратори архіватори

Реєстратори архіватори
 Вимірювачі та перетворювачі параметрів електричної мережі

Вимірювачі та перетворювачі параметрів електричної мережі
 Лічильники, таймери, тахометри

Лічильники, таймери, тахометри
 Сигналізатори і регулятори рівня рідини

Сигналізатори і регулятори рівня рідини
 Програмовані логічні контролери

Програмовані логічні контролери
 Ручні задатчики сигналів

Ручні задатчики сигналів
 Прилади технологічної сигналізації

Прилади технологічної сигналізації
 Блоки живлення

Блоки живлення
PLC контролери Codesys
PLC контролери Codesys
 Нормуючі перетворювачі

Нормуючі перетворювачі
Блоки гальванічної розв'язки та розгалуження
Блоки гальванічної розв'язки та розгалуження
 Інтерфейсні перетворювачі та підсилювачі

Інтерфейсні перетворювачі та підсилювачі
 Аналітичні прилади

Аналітичні прилади
 Блоки комутації

Блоки комутації
Блоки контролю і захисту
Блоки контролю і захисту
 GSM маршрутизатори (модеми)

GSM маршрутизатори (модеми)
Архів
11.11.2026
Автор
Валерій Дихнілкін, ТОВ «Мікрол»
E-mail: asutp@microl.ua
За допомогою одного малоканального багатофункціонального програмованого контролера МІК-51 можна автоматизувати досить складний типовий технологічний об'єкт харчової промисловості.
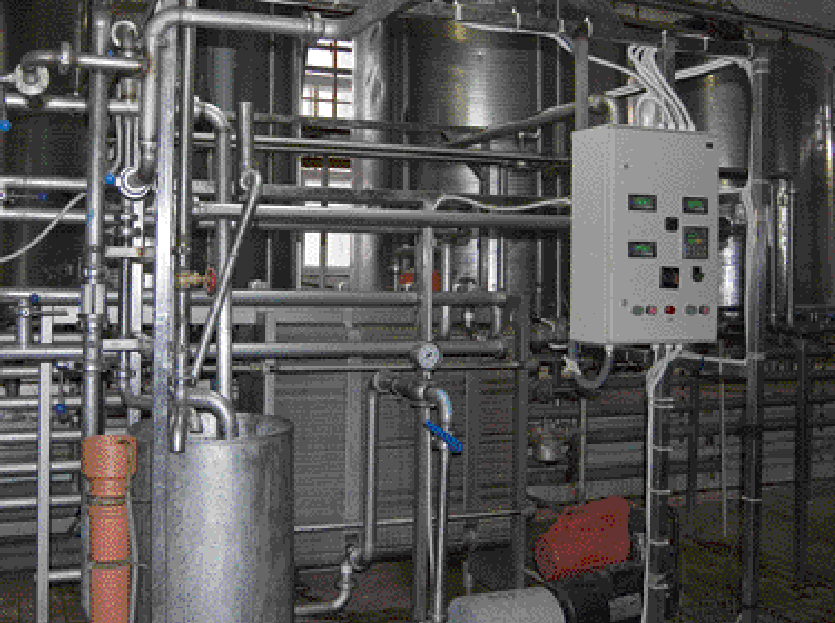
Що являє собою якісна продукція? Що ми розуміємо під категорією якості як такою? Якщо мислити «шаблонно», то точне визначення завжди можна знайти в чинних ДСТУ: якість визначає відповідність характеристик продукції висунутим до неї вимогам. У харчовій промисловості питання випуску якісної продукції стоїть особливо гостро. У цій статті ми розглянемо деякі нюанси виробництва молочних продуктів, зокрема процес пастеризації молока.
Важливим чинником, що впливає на якість молока та молочної продукції, є його теплова обробка (пастеризація). Пастеризація відбувається за певної температури (від +63 °С до температури, близької до точки кипіння), яку система автоматизації має підтримувати з досить високою точністю (здебільшого це ±1–5 °С). У найпростішому варіанті молоко в спеціальному теплообміннику-пастеризаторі підігрівається водяною парою до потрібної температури, витримується певний час, а потім спрямовується на подальшу обробку. От тільки температура молока в такому варіанті на практиці «гулятиме» в досить широких межах, що неминуче позначиться на якості кінцевого продукту.
Річ у тім, що подача пари з котельні на установку буде нерівномірною, адже проміжною ланкою такого ланцюга, найімовірніше, є гребінка, до якої підключені й інші установки-споживачі. Тиск пари в магістралі змінюється, і як результат — змінюється температура молока. Застосування швидкодіючих контурів регулювання тут не допоможе.
Виходом із ситуації може бути використання проміжної ланки у вигляді ще одного теплообмінника. Тоді пара гріє воду, а вода, своєю чергою, гріє молоко в пастеризаторі. Тобто отримуємо своєрідний буфер, який додасть системі інерційності. Такий контур значно легше автоматизувати як обв'язкою зі звичайних регуляторів, так і із застосуванням мікроконтролерів.
У цій статті йтиметься про контур пастеризації молока, який уже понад два роки працює на Івано-Франківському молокозаводі. Основу системи автоматизації контуру становить МІК-51 (рис. 1) — малоканальний багатофункціональний програмований контролер виробництва підприємства «Мікрол». Програму контролера складають у редакторі FBD-програм «Альфа», опис якого наводився в журналі «Мир автоматизации», № 5/2008, с. 24–26.
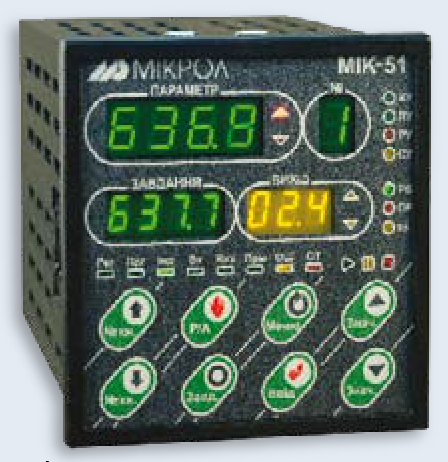
Рис. 1. Малоканальний багатофункціональний програмований контролер МІК-51
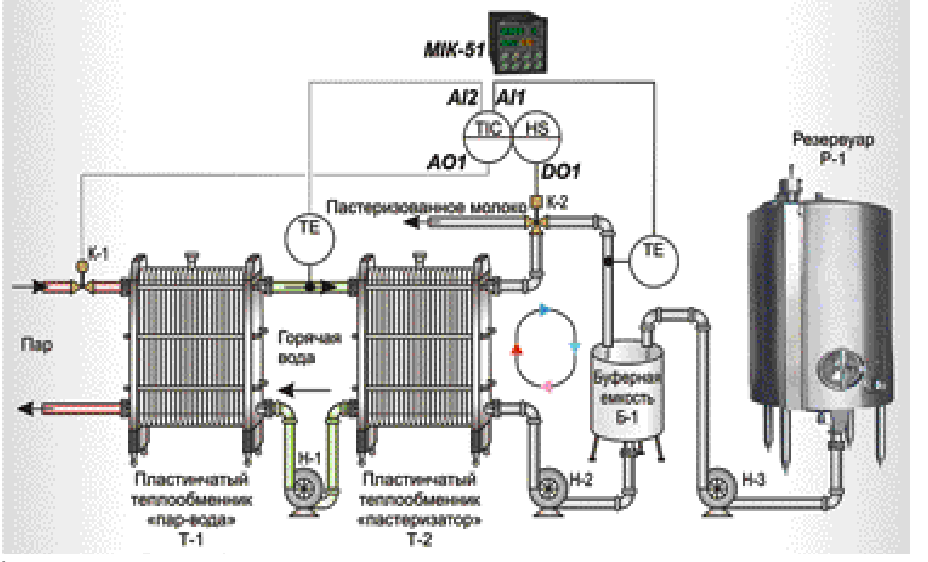
Структуру контуру пастеризації молока наведено на рис. 2. Молоко з резервуара Р-1 насосом Н-3 подається в буферну ємність Б-1, з якої через насос Н-2 надходить у теплообмінник-пастеризатор Т-2. Якщо температура молока на виході пастеризатора становить від +88 до +98 °С, автоматика має переключити клапан кільця К-2 у положення «1», за якого кінцевий продукт (пастеризоване молоко) подається на вихід з установки. Якщо температура продукту вища або нижча за норму, клапан автоматично переключається в положення «0», і молоко повертається в буферну ємність Б-1 на повторний цикл проходження через пастеризатор.
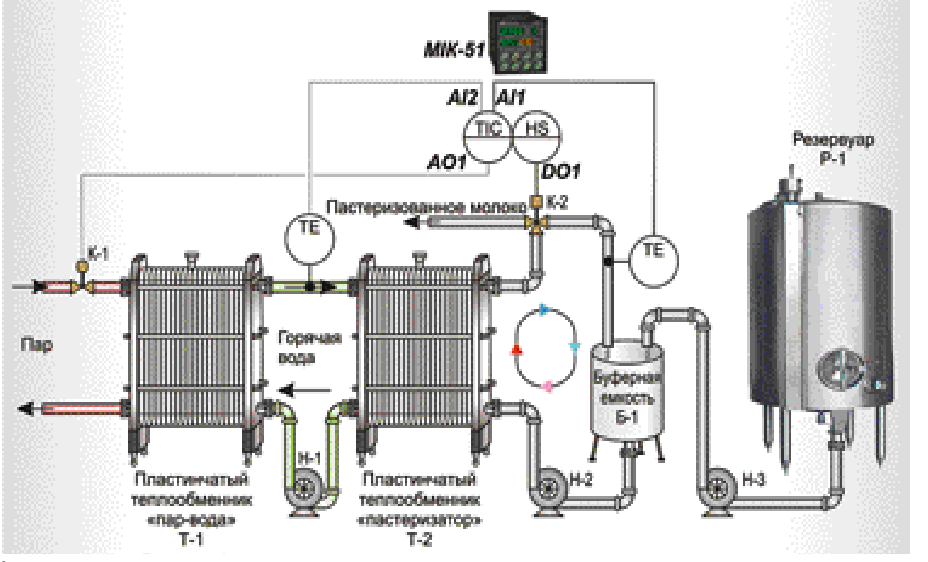
Рис. 2. Структура контуру пастеризації молока
Для нагрівання молока до зазначеної температури в пастеризаторі використовується послідовний контур. Суть його роботи полягає в такому. На установку подається водяна пара, яка надходить у теплообмінник «пара–вода» (Т-1) і передає тепло воді, що циркулює замкненим контуром: насос Н-1 — теплообмінник Т-1 — пастеризатор Т-2 — насос Н-1. Вода, своєю чергою, підігріває молоко в пастеризаторі Т-2. Ступінь нагрівання молока визначається положенням регулювального клапана К-1, установленого на лінії подачі пари в теплообмінник Т-1.
Система автоматичного керування цим контуром має враховувати безліч нюансів його роботи. Насамперед точного та швидкого регулювання температури молока на виході пастеризатора не досягти простим одноконтурним ПІД-регулюванням через інерційність системи з двох послідовно ввімкнених теплообмінників.
Ця система є класичним прикладом необхідності каскадного регулювання. Саме таке регулювання використовують для контурів, які мають велике транспортне запізнювання за каналом регулювання і в яких можна вимірювати проміжну координату з меншою інерційністю.
У такому разі оптимальним є формування контуру регулювання температури молока зміною подачі пари в теплообмінник Т-1 з урахуванням температури води на вході в пастеризатор Т-2. Приклад контуру каскадного регулювання наведено на рис. 3.
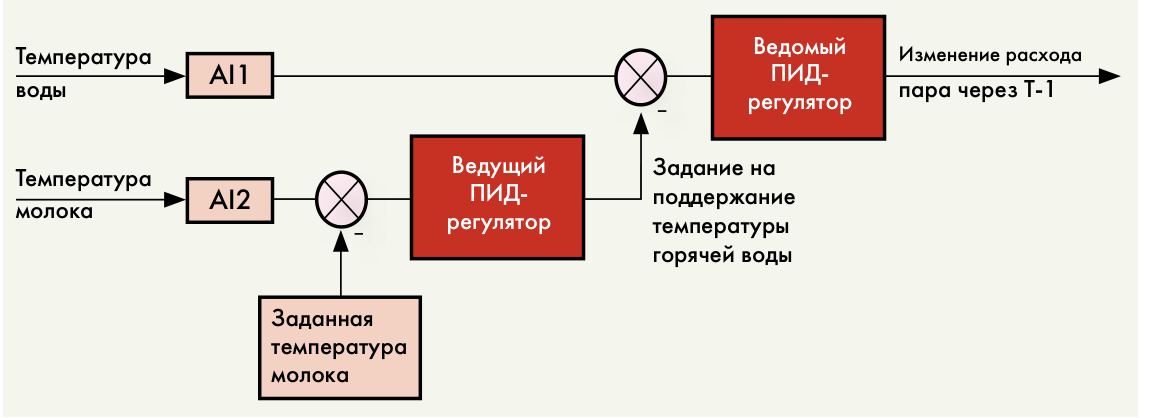
Рис. 3. Приклад контуру каскадного регулювання
Потрібно враховувати також необхідність обмеження виходу регулятора, щоб клапан К-1 відкривався поступово, а в ідеалі — за заданою кривою.
Крім того, система автоматичного керування має забезпечувати коректні дії в аварійних ситуаціях на об'єкті. Сюди належать реакція на обрив лінії зв'язку датчиків температури пари та води, аварійний перегрів молока або води, перевищення заданої швидкості наростання температури води на вході в пастеризатор.
Усі зазначені вимоги до системи автоматичного керування легко забезпечуються автоматизацією об'єкта на базі контролера МІК-51.
Щоб увімкнути контролер у контур керування, потрібно задіяти 2 аналогові входи, 1 аналоговий і 1 дискретний виходи. До аналогового входу AI1 підключається датчик температури молока на виході з пастеризатора, до входу AI2 — датчик температури води на виході з теплообмінника Т-1. Дискретний вихід DO1 визначає положення клапана кільця К-2. Пневматичний виконавчий механізм, що керує положенням клапана К-1 на лінії подачі пари в теплообмінник Т-1, підключається до аналогового виходу AO1 контролера через електропневмоперетворювач.
На рис. 4 наведено приклад FBD-програми для контролера, складеної в редакторі «Альфа». Основним елементом програми є блок каскадного ПІД-регулятора PID_CAS(61) (рис. 5). Блок має 2 входи: PV.M (вхід ведучого регулятора) і PV.S (вхід веденого регулятора).
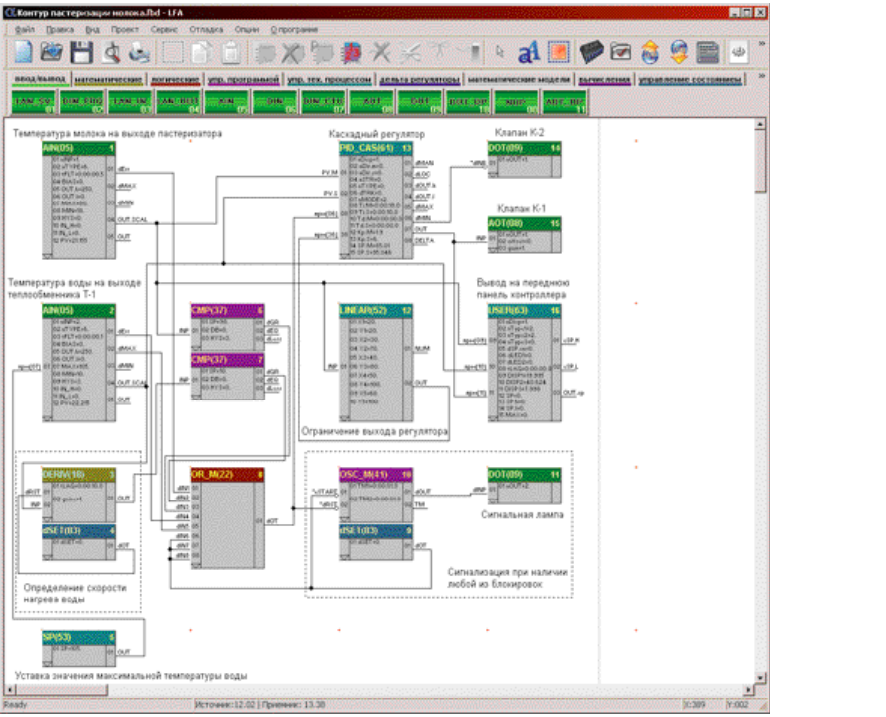
Рис. 4. Приклад FBD-програми для контролера, складеної в редакторі «Альфа»
Вхід PV.M підключено до виходу OUT.SCAL функціонального блока аналогового входу № 1 AIN(05), тобто значення температури молока після пастеризатора подається на вхід ведучого ПІД-регулятора. Вхід PV.S підключено до відповідного виходу блока аналогового входу № 2, що забезпечує подачу значення температури води після теплообмінника Т-1 на вхід веденого ПІД-регулятора. Вихід регулятора подається на аналоговий вихід № 1 (блок AOT(08)) і на дисплей «ВИХІД» першої панелі індикації (блок USER(63)). Крім того, у разі падіння температури нижче встановленої межі на виході dMIN блока регулятора з'являється логічна «1», яка інвертується й подає «0» на дискретний вихід 1 контролера, забезпечуючи тим самим повернення молока в буферну ємність Б-1.
Обмеження виходу регулятора забезпечується блоком формування кусково-лінійної функції LINEAR(52).
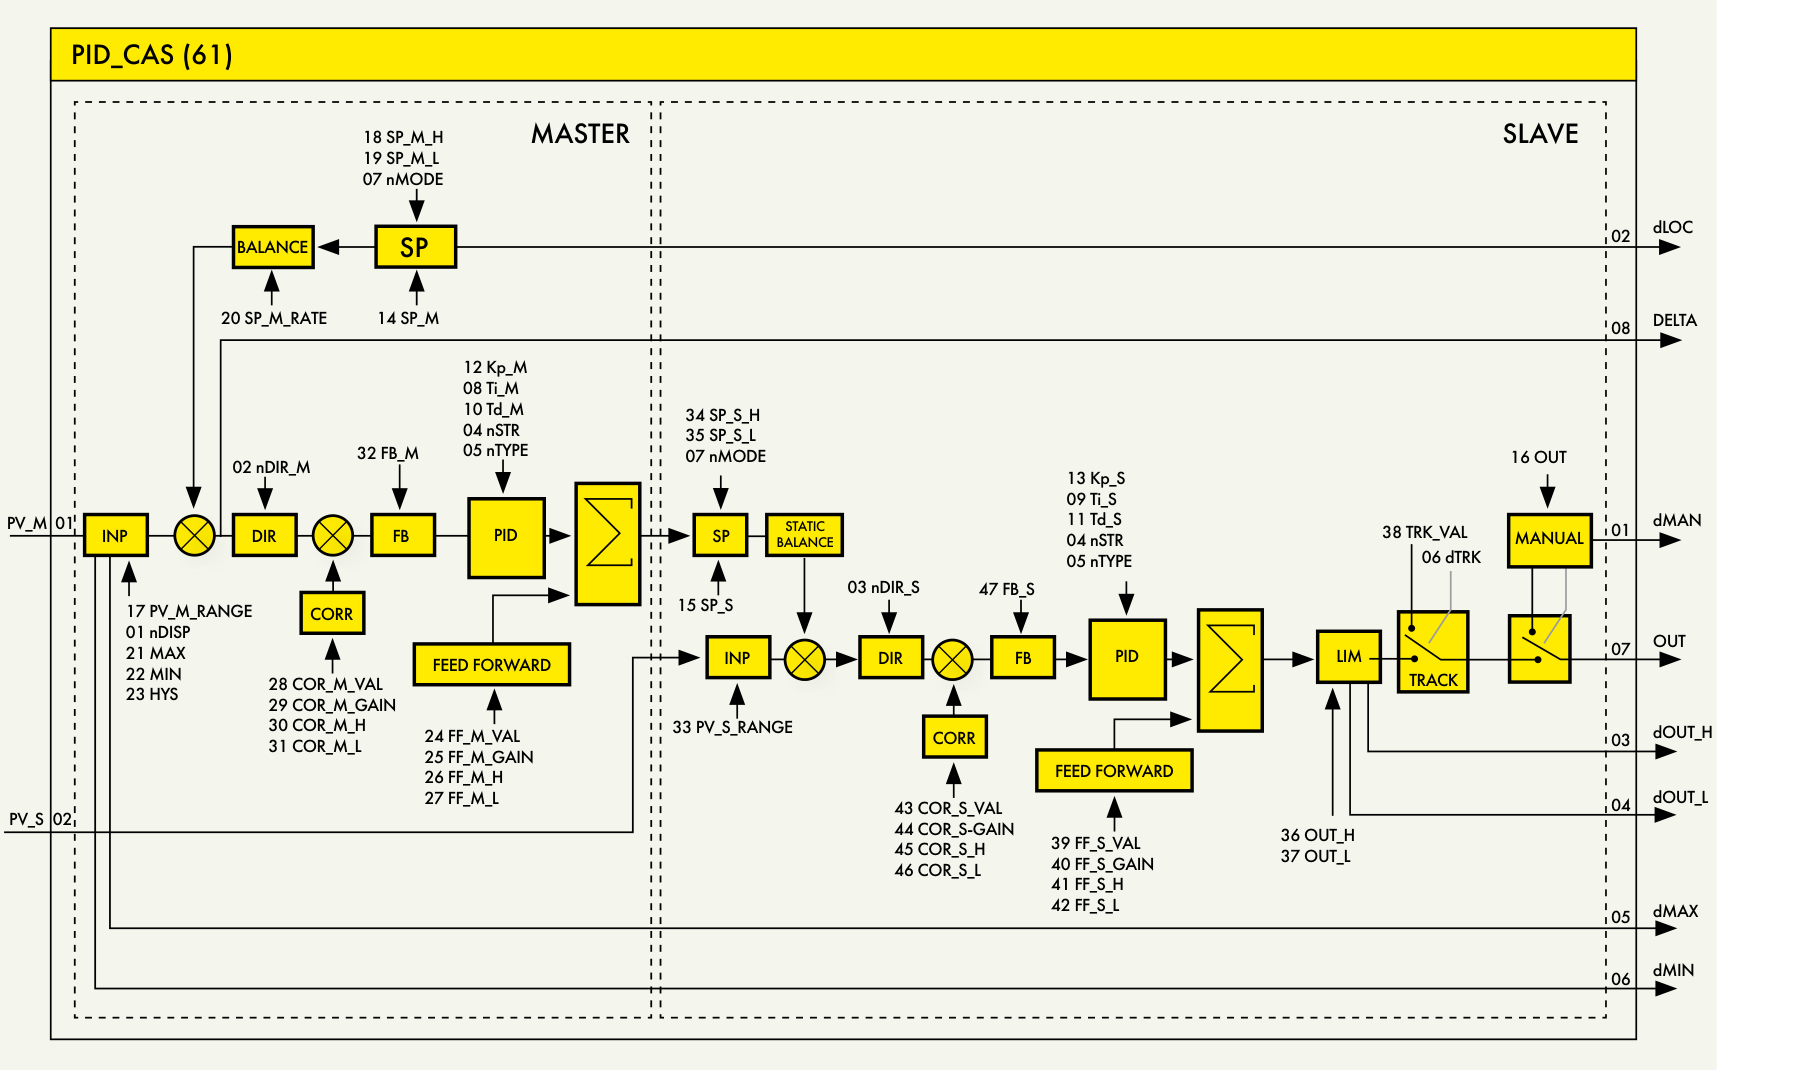
Рис. 5. Внутрішня структура каскадного ПІД-регулятора
Для визначення швидкості нагрівання води використовується блок диференціювання DERIV(18). Значення швидкості порівнюється із заданим (10 °С/с) у компараторі CMP(37). У разі перевищення заданого значення на виході dGR компаратора з'являється логічна «1», яка надходить на вхід блока багатовходового АБО (OR_M(22)) і зрештою забезпечує повне закриття клапана К-1 регулятором та вмикає світлову сигналізацію. Аналогічно працюють й інші контури аварійного захисту (обрив лінії датчиків температури, перегрів молока понад 98 °С і води понад 105 °С).
Сигналізацію за наявності будь-якого з блокувань забезпечує функціональний блок мультивібратора OSC_M(41): за логічним сигналом високого рівня з виходу блока АБО він подає 1 на дискретний вихід DO2 (блок DOT(09)) тривалістю 1 с з таким самим інтервалом паузи.
На першій панелі індикації, крім значення виходу регулятора, відображаються також температура молока (дисплей «ПАРАМЕТР») і температура води (дисплей «ЗАВДАННЯ»).
Як бачите, за допомогою одного контролера вдалося автоматизувати досить складний типовий технологічний об'єкт харчової промисловості. І якщо в користувача виникне бажання щось підправити в наведеному прикладі чи додати нові функції, автор вважатиме своє завдання виконаним. Адже наведений приклад не враховує всіх нюансів. Ця програма — лише зразок і керівництво до дії, а не «відповідь до задачі, підглянута в кінці підручника». У кожному конкретному випадку до програмування приладу потрібно підходити індивідуально.
Підбиваючи підсумок, слід зазначити, що МІК-51 справді простий у програмуванні та зручний в експлуатації. За потреби контролер можна інтегрувати в будь-яку SCADA-систему, що підтримує протокол Modbus RTU. Крім того, прилад і його прикладне програмне забезпечення добре задокументовані, що не може не тішити кінцевого споживача.
Контролер МІК-51 — це проєктно-компонований виріб, який дозволяє користувачеві вибрати потрібний комплект модулів і блоків відповідно до кількості та виду вхідних і вихідних сигналів. Залежно від замовленої конфігурації контролер може мати 4 аналогові входи (4AI), до 19 дискретних входів (19DI), до 4 аналогових (4AO) і до 21 дискретного (21DO) виходу.
Прилад має вбудовані засоби самодіагностики: сигналізацію та ідентифікацію несправностей, сигналізацію виходу сигналів за допустимі межі, збоїв в ОЗП, порушення обміну мережею тощо.
Програмування контролера виконується клавішами передньої панелі або через інтерфейс за допомогою спеціального програмного забезпечення — візуального редактора FBD-програм АЛЬФА. Редактор має вбудований налагоджувач програм, систему логічного контролю стану програми, можливості документування й друку програм, подання програми у вигляді таблиці тощо.
Контролер МІК-51 містить бібліотеку функціональних блоків, достатню для розв'язання порівняно складних завдань автоматичного регулювання та логіко-програмного керування. Бібліотека функціональних блоків має такі розділи:
Більш детальну інформацію щодо продукції, про яку йшла мова у статті, ви можете дізнатися у ТОВ «Мікрол»:
+38 (0342) 502-701
+38 (067) 359-70-90
+38 (095) 092-07-28
sale@microl.ua, microl_zbut@microl.ua, zbutmicrol@gmail.com
www.microl.ua
Відділ технічної підтримки:
+38 (0342) 502-702
+38 (067) 704-00-29
+38 (095) 302-37-57
support@microl.ua, supmicrol@gmail.com
Статтю опубліковано в журналі «Мир автоматизации», грудень 2008.
Відкрити буклет / Завантажити PDF